Silicone Products
Guía de ingeniería de productos de silicona
Los elastómeros de silicona y los elastómeros termoplásticos son opciones típicas para productos flexibles, pero requieren rutas distintas de utillaje, curado o refundido. La selección debe partir del entorno de uso, el tacto, la geometría, la limpieza y la especificación aprobada, no solo de la apariencia.
Hablar de un proyecto guiado por materiales01
Aplicaciones típicas
Formas flexibles para alimentación y enriquecimiento
Componentes de agarre, sellado, amortiguación y sobremoldeo
Juguetes flexibles y accesorios de manejo
02
Selección de material
| Selección de material | Sistema de material típico | Equilibrios |
|---|---|---|
| caucho de silicona de alta consistencia | Opción de ingeniería típica para piezas flexibles moldeadas por compresión o inyección, controlando mezcla, curado y desmoldeo. |
|
| silicona líquida (LSR) | Opción típica bicomponente dosificada y curada por calor para inyección líquida, con dosificación repetible, molde cerrado y diseño adecuado. |
|
| elastómero termoplástico o TPU | Alternativa termoplástica típica cuando se prefieren inyección, extrusión, soldadura o sobremoldeo en un conjunto termoplástico. |
|
Ruta de evidencia para el comprador
- 01
Antes de comparar familias de materiales, definir el tipo de contacto, el entorno de uso, la limpieza, la exposición térmica, la geometría y el tacto objetivo.
- 02
Solicitar la designación exacta del compuesto o grado y la documentación técnica vigente del material propuesto. Una descripción genérica de «silicona» o una imagen no demuestra el grado ni sus propiedades.
- 03
Aprobar en piezas acabadas representativas los controles definidos por la especificación y el mercado objetivo: dimensiones, ajuste, limpieza, aspecto y ensayos de rendimiento o conformidad definidos por separado. Los datos del material del proveedor no validan por sí solos el producto terminado.
03
Ruta de fabricación
- 01
Confirmar entorno de uso, geometría, tacto y familia de material en el brief del comprador.
- 02
Preparar, dosificar, mezclar o secar el material según su documentación de proceso verificada.
- 03
Conformar la pieza mediante compresión, inyección líquida, inyección termoplástica o extrusión aprobada.
- 04
Controlar curado o enfriamiento y desmoldear sin sobrecargar zonas finas o contrasalidas.
- 05
Recortar y montar si procede, inspeccionar frente a la muestra aprobada, limpiar y embalar según el método acordado.
04
Reglas de diseño
- Diseñar transiciones de pared y línea de partición para reducir riesgos de llenado, curado, rebaba y acabado.
- Revisar ángulos, contrasalidas, acceso de expulsión y estiramiento local según material y utillaje.
- Especificar textura, radios y drenaje para que la limpieza prevista alcance zonas de contacto y huecos.
- Para sobremoldeo o insertos, validar adhesión, exposición térmica, retención mecánica y tolerancias antes de liberar.
05
Controles de calidad
- Riesgo
- La variación de preparación o mezcla puede alterar el curado o moldeo.
- Punto de control
- Definir identidad de entrada, trazabilidad de lote, registros de preparación y aprobación de primera pieza.
- Riesgo
- Rebaba, llenado incompleto, aire atrapado o líneas visibles pueden afectar función y aspecto.
- Punto de control
- Acordar zonas y límites visuales y controlar llenado, venteo, estado del molde y recorte frente a la muestra.
- Riesgo
- Variaciones de enfriamiento, curado o desmoldeo pueden causar deriva dimensional o deformación.
- Punto de control
- Definir tiempo de acondicionamiento, puntos de medida y controles de ajuste antes de los límites de producción.
- Riesgo
- Color, textura o limpieza superficial pueden variar entre muestra aprobada y producción.
- Punto de control
- Usar referencias de color, iluminación, manejo y limpieza controlados, validados en muestras representativas.
06
Productos relevantes
 Slow-Feed Pet Bowl · Reference 01MGT-FH-002-01
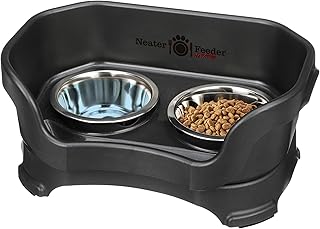 Slow-Feed Pet Bowl · Reference 02MGT-FH-002-02
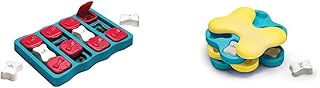 Treat-Dispensing Puzzle Toy · Reference 01MGT-TE-038-01
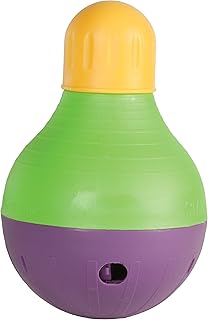 Treat-Dispensing Puzzle Toy · Reference 02MGT-TE-038-02
 Dog Chew Toy · Reference 01MGT-TE-029-01
 Dog Flying Disc · Reference 01MGT-TE-033-01
 Dog Flying Disc · Reference 02MGT-TE-033-02
 Dog Ball Toy · Reference 02MGT-TE-032-02
07
Preguntas del comprador
¿La silicona es siempre el mejor material flexible?
No. Silicona, LSR y elastómeros termoplásticos siguen procesos distintos. La opción típica se elige desde el brief y se confirma con especificación y muestra.
¿Una imagen puede confirmar el tipo o dureza de la silicona?
No. La apariencia no confirma compuesto, dureza, sistema de curado ni rendimiento. Son variables hasta documentarlas y muestrearlas.
¿Qué debe confirmar el comprador antes del utillaje?
Confirmar uso, mercado, dimensiones, tacto, color, limpieza, piezas asociadas, marca y documentos; ensayos y conformidad se definen aparte.
Hablar de un proyecto guiado por materiales
Los elastómeros de silicona y los elastómeros termoplásticos son opciones típicas para productos flexibles, pero requieren rutas distintas de utillaje, curado o refundido. La selección debe partir del entorno de uso, el tacto, la geometría, la limpieza y la especificación aprobada, no solo de la apariencia.
Hablar de un proyecto guiado por materiales